 +86-15371769898
 [email protected]
+86-15371769898[email protected]Su una linea di estrusione di film, un rullo riscaldante può sembrare un semplice cilindro d'acciaio, ma quando la zona del bordo è 8°C più fredda rispetto al centro, l'operatore aumenta il punto di regolazione e il prodotto finale diventa troppo morbido. Questa differenza di temperatura non è un guasto del sistema di controllo. È un difetto meccanico nel modo in cui il calore viene erogato all'interno del rullo. I rulli termici funzionano convertendo una fonte di calore in una temperatura superficiale controllata attraverso un mezzo interno e la qualità di tale conversione è determinata dai passaggi, dallo spessore delle pareti e dalle tolleranze di lavorazione.
Le tre fonti di calore comuni sono l'olio diatermico, il vapore e gli elementi riscaldanti elettrici. In un rullo riscaldato ad olio, una pompa spinge l'olio caldo attraverso un giunto rotante in un canale a spirale o cavità anulare all'interno del rullo. Mentre l'olio si muove lungo il canale, cede calore alla parete interna e la parete conduce il calore verso la superficie esterna. L'olio di ritorno ritorna ad una stazione di riscaldamento esterna dove viene riscaldato e ricircolato. Un rullo riscaldato a vapore funziona secondo un principio simile ma utilizza il calore latente invece del calore sensibile. Un rullo termico elettrico utilizza riscaldatori a cartuccia inseriti nel nucleo e la temperatura è controllata da una termocoppia situata vicino alla superficie.
| Metodo di riscaldamento | Gamma tipica | Vantaggio chiave | Attenzione |
|---|---|---|---|
| Circolazione dell'olio diatermico | 100-350°C | Distribuzione uniforme del calore | Degradazione dell'olio e depositi interni |
| Cartuccia elettrica | 50-250°C | Risposta rapida alla temperatura | Hot banding se gli elementi sono scarsamente distanziati |
| Vapore | 100-180°C | Elevata capacità termica | Rimozione condensa e corrosione |
La scelta del mezzo di riscaldamento modifica il tempo di risposta e il profilo di rischio. Un piccolo circuito dell'olio con una portata elevata può raggiungere i 200°C in circa 20 minuti, ma richiede un giunto rotante che deve resistere a perdite e picchi di pressione. Un sistema a vapore può fornire grandi quantità di calore in breve tempo, ma necessita anche di un separatore di condensa per impedire all'acqua di catturare una parte della superficie del rullo. I riscaldatori elettrici a cartuccia rispondono più rapidamente e offrono un controllo individuale della temperatura, ma sono più difficili da sostituire all'interno di un rullo di produzione e sono più sensibili al surriscaldamento locale.
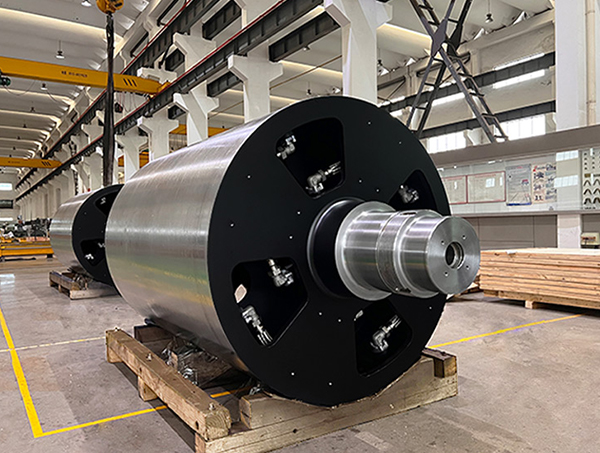
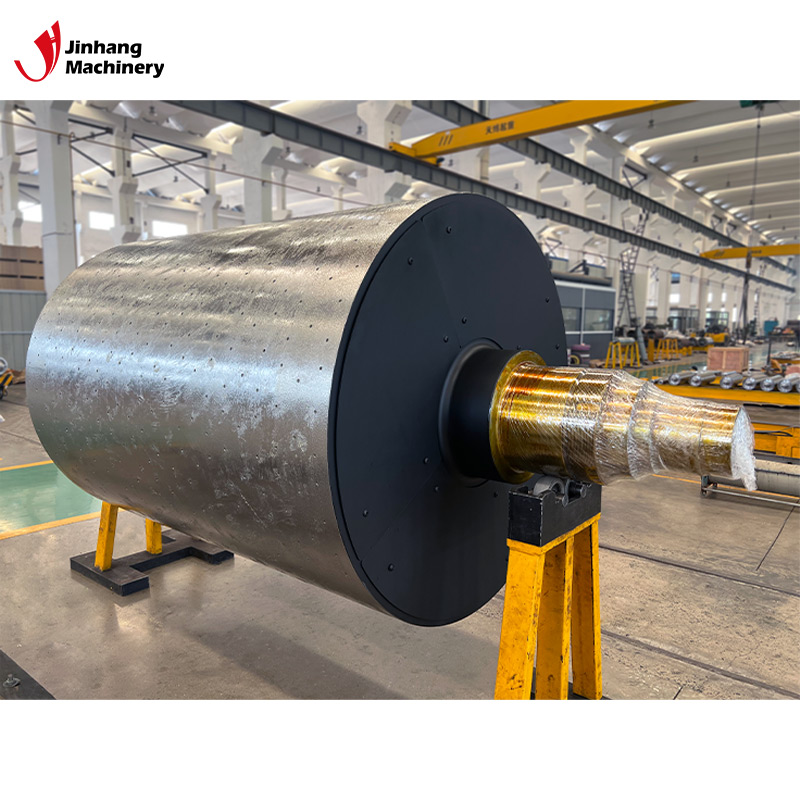 Rullo riscaldato ad olio resistente alla corrosione per un trasferimento di calore uniforme Questo rullo combina la resistenza alla corrosione con un sistema di conduzione dell'olio per una distribuzione uniforme del calore, rendendolo una scelta affidabile quando umidità o sostanze chimiche mettono a dura prova le apparecchiature standard nelle linee di carta, tessuti o imballaggio. Visualizza il prodotto →
L'uniformità della temperatura è il vero test di un rullo termico. Una specifica tipica per un rullo di rivestimento o laminazione è una tolleranza della temperatura frontale di ±3°C. Questa tolleranza può essere rispettata solo se il canale interno viene lavorato con una sezione trasversale costante lungo l'intera faccia. Se il foro ha una variazione di 0,2 mm da un'estremità all'altra, la velocità dell'olio cambia e cambia il coefficiente di scambio termico locale. Il risultato è un punto caldo vicino a un diario e un punto più fresco vicino al diario opposto.
Anche lo spessore delle pareti contribuisce all'uniformità. Una parete più spessa attenua i picchi di temperatura dovuti alla fonte di calore, ma aumenta anche l'energia necessaria per portare il rullo in temperatura. Una parete più sottile risponde più velocemente ma è più sensibile alla canalizzazione dell'olio caldo. In molti casi, viene scelto un rullo riscaldante per specchi proprio perché bilancia la risposta rapida con la stabilità della superficie. Lo stesso equilibrio si applica alla finitura superficiale: una superficie cromata o rifinita a specchio conferisce caratteristiche di rilascio costanti per pellicole e prodotti rivestiti.
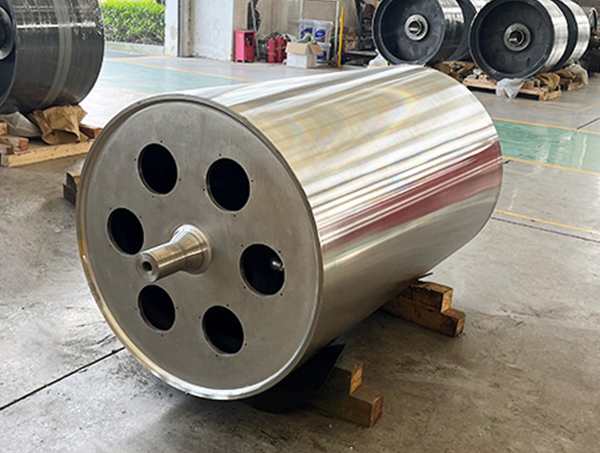
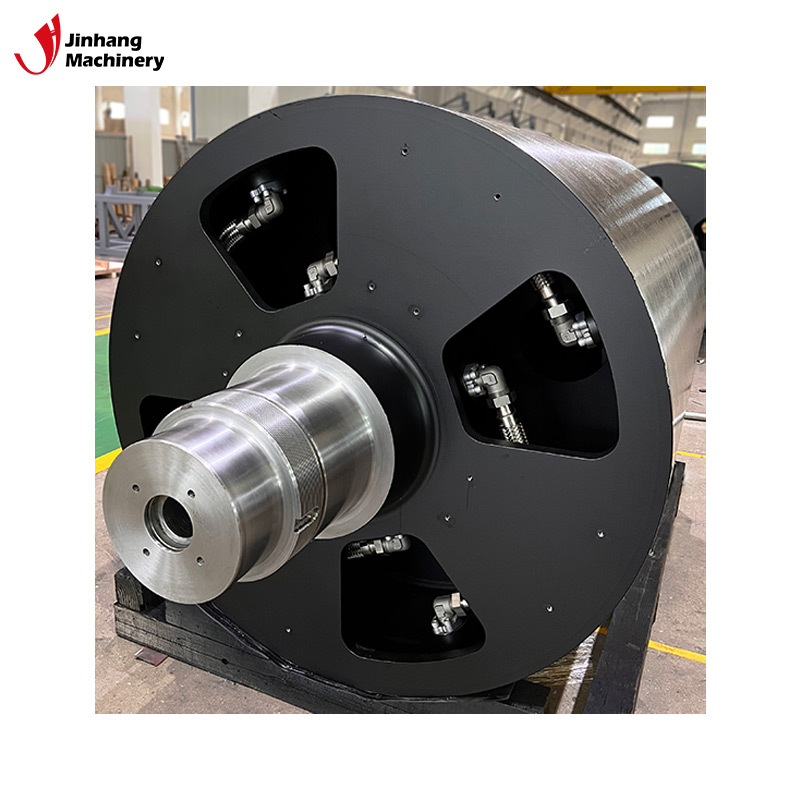 Rullo riscaldante con finitura a specchio ad alta conduttività termica La sua superficie a specchio e l'eccellente conduttività termica supportano una risposta rapida e un riscaldamento uniforme, che si adatta ai processi di laminazione o rivestimento della pellicola che richiedono sia un controllo preciso della temperatura che una finitura liscia. Visualizza il prodotto →
Nel funzionamento reale, i rulli termici si guastano in modi che non sono evidenti all'avvio. Il primo problema è la dilatazione termica. Quando un rullo in acciaio al carbonio si riscalda da 25°C a 250°C, l'albero si estende di diversi millimetri. Se l'alloggiamento del cuscinetto e le guarnizioni terminali non sono stati progettati per tale crescita, il rullo può sviluppare una forza assiale che usura il cuscinetto in poche settimane. Il secondo problema è il blocco interno. In un sistema ad olio, l'olio degradato forma vernice sulle pareti del canale. Quella vernice funge da isolante, quindi il rullo necessita di una temperatura dell'olio più elevata per raggiungere la stessa temperatura superficiale, il che accelera quindi il degrado.
Un terzo guasto riguarda un rullo riscaldato a vapore con un passaggio interno corroso. La condensa e l'ossigeno creano vaiolature nel tempo e la conseguente perdita può contaminare il prodotto da rivestire. In un'applicazione alimentare o medica, questo rappresenta un serio rischio di qualità. Un rullo riscaldante in acciaio inossidabile con grado di resistenza alle alte temperature riduce tale rischio utilizzando materiali che tollerano l'ossidazione e l'esposizione alle alte temperature.
L’equilibrio dinamico è un altro fattore spesso trascurato. A 300°C, anche piccole deviazioni nello spessore della parete interna del canale possono creare una massa fuori centro. Quando il rullo gira a 1.000 giri al minuto, lo squilibrio di massa scuote l'intera linea del nastro. Un rullo lavorato e bilanciato dopo il trattamento termico avrà vibrazioni molto inferiori rispetto a un rullo assemblato da parti senza controllo finale del bilanciamento.
Il processo di selezione dovrebbe iniziare con condizioni misurabili, non con un catalogo generico. Poni tre domande: qual è la temperatura di processo richiesta? Qual è il tempo di riscaldamento che può tollerare la linea? Quale materiale scorre contro la superficie? Da queste risposte, un produttore può decidere tra una superficie in acciaio lucidato, una superficie a specchio, una superficie cromata o un tipo di acciaio inossidabile resistente alla corrosione. Quando il nastro viene rivestito ad alta velocità, un rullo riscaldante per specchi è spesso la soluzione migliore perché garantisce un rilascio uniforme e una glassa pulita e uniforme.
Per i processi che implicano rivestimenti altamente acidi o alcalini, è preferibile un rullo riscaldante in acciaio inossidabile con grado resistente alle alte temperature. Per i processi alimentari, il rullo deve consentire un'accurata pulizia e ispezione. Per linee di stampa ad alta velocità , la finitura superficiale e la concentricità sono più importanti della temperatura assoluta. In tutti i casi, il fornitore dovrebbe essere in grado di fornire un test del profilo termico o una misurazione documentata della temperatura superficiale da un rullo comparabile.
Questi quattro limiti determinano se un rullo di stock può funzionare o se è necessario un design personalizzato. In molti casi, il modo migliore per evitare errori costosi è fornire al produttore dei rulli le condizioni effettive della linea e chiedere un rapporto sulle prestazioni calcolate prima di ordinare.
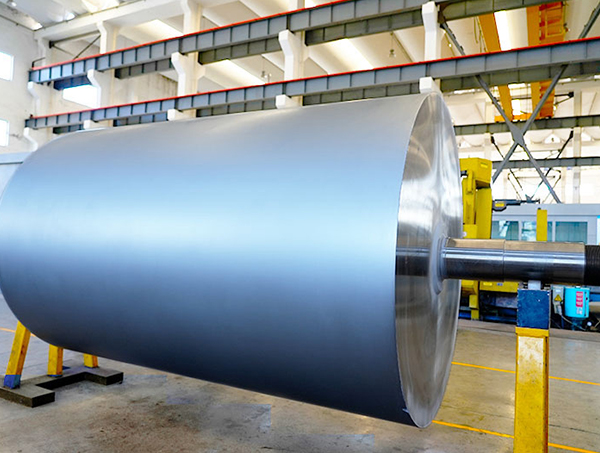
Rullo riscaldante in acciaio inossidabile per servizio ad alta temperatura Costruito in acciaio inossidabile, questo rullo mantiene la robustezza e resiste alla corrosione a temperature elevate, offrendo un'opzione duratura per operazioni di asciugatura o calandratura in cui il calore e la pulizia sono importanti. Visualizza il prodotto → Un rullo termico personalizzato inizia con un disegno o una specifica dell'attrezzatura. Il team di ingegneri calcola l'apporto termico richiesto, la geometria del canale interno e lo spessore della parete. Il corpo del rullo viene tornito su un tornio pesante, i passaggi interni vengono forati o alesati e la superficie viene rettificata fino alla rugosità richiesta. In un'officina ben attrezzata, il rullo viene poi sottoposto al bilanciamento dinamico e al test di pressione prima di raggiungere la fase di ispezione finale.
Ad esempio, un rullo riscaldante di 200 mm di diametro utilizzato in un laminatore per imballaggi richiede un foro per una fonte di calore, una superficie esterna liscia con una rugosità di Ra 0,2 micrometri e un grado di equilibrio dinamico di G2,5. Se una qualsiasi di queste specifiche non viene rispettata, il consumatore vede il risultato come una rete spiegazzata, un adesivo non uniforme o un guasto prematuro del cuscinetto. Ecco perché la risposta migliore alla domanda "come funzionano i rulli termici" non è la descrizione di un mezzo riscaldante. È la combinazione della fisica del trasferimento di calore e della disciplina di produzione.
Gli stessi principi si applicano a tutti i tipi di rulli che necessitano di un accurato controllo della temperatura. Che si tratti di un rullo riscaldante a specchio, di un rullo riscaldante conduttore di olio resistente alla corrosione o di un rullo riscaldante in acciaio inossidabile, la geometria interna e la finitura esterna devono essere progettate insieme. Una modifica in un parametro senza regolare gli altri crea un nuovo hotspot o un percorso di flusso bloccato.
Anche con un rullo ben progettato, le abitudini di manutenzione determinano per quanto tempo il profilo della temperatura rimane stabile. Il compito più importante è monitorare il mezzo riscaldante. Per i sistemi a olio, controllare la viscosità e il numero di acidità a intervalli regolari. Un numero di acidità elevato indica che l'olio si sta ossidando e la morchia risultante ridurrà il passaggio del calore. Per i sistemi a vapore, ispezionare la linea di ritorno della condensa e gli scaricatori di vapore. Una trappola guasta consente alla condensa di risalire nel rullo e la sezione inferiore diventa fredda.
Anche la superficie del rullo necessita di ispezione. Una superficie a specchio ruvida e graffiata crea attrito che trascina il materiale e aumenta la temperatura localizzata. Riformare o rimolare la superficie può ripristinare le proprietà di rilascio. In una linea ad alta velocità, questi controlli possono essere programmati con tempi di fermo programmati anziché attendere un guasto.
La conclusione pratica è semplice: un rullo termico è uno scambiatore di calore di precisione mascherato da cilindro. Le sue prestazioni sono definite dalla geometria del canale interno, dallo spessore della parete, dalla finitura superficiale e dall'equilibrio dinamico. Se un fornitore di rulli può dimostrare il controllo su tali variabili, il rullo fornirà la temperatura superficiale uniforme richiesta dal processo. Per gli operatori di linea e gli acquirenti, la domanda non è solo quale tipo di olio o riscaldatore viene utilizzato, ma come è costruito attorno ad esso il corpo del rullo. Discuti con il tuo attuale gruppo di rulli il nostro team di ingegneri per verificare le tolleranze prima di sostituire un'unità.
Dedicato allo sviluppo e alla produzione di varie forme di rotoli con diverse strutture dei rulli.
Telefono: +86-15371769898
E-mail: [email protected]
Aggiungere: 9 Lifa Avenue, città di Chengdong, contea di Haian, città di Nantong, provincia di Jiangsu, Cina
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Tutti i diritti riservati.


